Productos de fundición metálica para sistemas de agua: ¿qué defectos requieren rechazo?
Un defecto de fundición en un componente de una instalación de abastecimiento de agua puede provocar una fuga, un fallo por presión o un incidente de seguridad. Sin embargo, una zona rugosa en una superficie externa no es motivo automático para desechar una tubería. Para los equipos que inspeccionan productos de fundición metálica, la decisión difícil consiste en distinguir entre una textura de fundición inocua y discontinuidades que comprometen la resistencia, la estanqueidad o la vida útil.
En el caso de las tuberías y accesorios de fundición dúctil, el rechazo debe basarse en la norma de producto aplicable, las especificaciones de compra, los planos aprobados y las evidencias de inspección, no solo en la apariencia. En la práctica, hay que distinguir entre un componente que puede aceptarse, uno que debe retenerse para su evaluación o para una reparación autorizada y otro que no puede cumplir los requisitos especificados.
Establezca los criterios de aceptación antes de evaluar el defecto
Empiece por la norma y la edición citadas en la orden de compra. Según el proyecto y el mercado, las referencias pertinentes pueden incluir ISO 2531 o EN 545 para tuberías de fundición dúctil destinadas a redes de agua, ANSI/AWWA C151/A21.51 para tuberías de fundición dúctil centrifugada y ANSI/AWWA C110/A21.10 o C153/A21.53 para accesorios. Estos documentos tienen ámbitos de aplicación diferentes y no establecen requisitos idénticos ni intercambiables.
Las especificaciones de compra pueden añadir tolerancias dimensionales más estrictas, requisitos de inspección, disposiciones sobre recubrimientos o restricciones a las reparaciones. Si los requisitos entran en conflicto o no está clara su precedencia, solicite una aclaración por escrito antes de liberar el componente.
No existe una profundidad de defecto admisible universal para todas las piezas de fundición dúctil. La aceptabilidad depende del componente, el espesor de pared, la ubicación del defecto, el diseño de la unión y los requisitos aplicables. Una discontinuidad alejada de una superficie funcional puede ser tolerable; una más pequeña que atraviese la zona de asiento de la junta puede impedir la estanqueidad.
¿Qué defectos en los productos de fundición metálica exigen el rechazo?
Los siguientes hallazgos justifican el rechazo o la puesta inmediata en cuarentena hasta que se determine formalmente su disposición. En este caso, «rechazar» significa que el componente no debe liberarse como conforme, no necesariamente que todos los hallazgos exijan desecharlo de inmediato.
Las grietas no son imperfecciones cosméticas
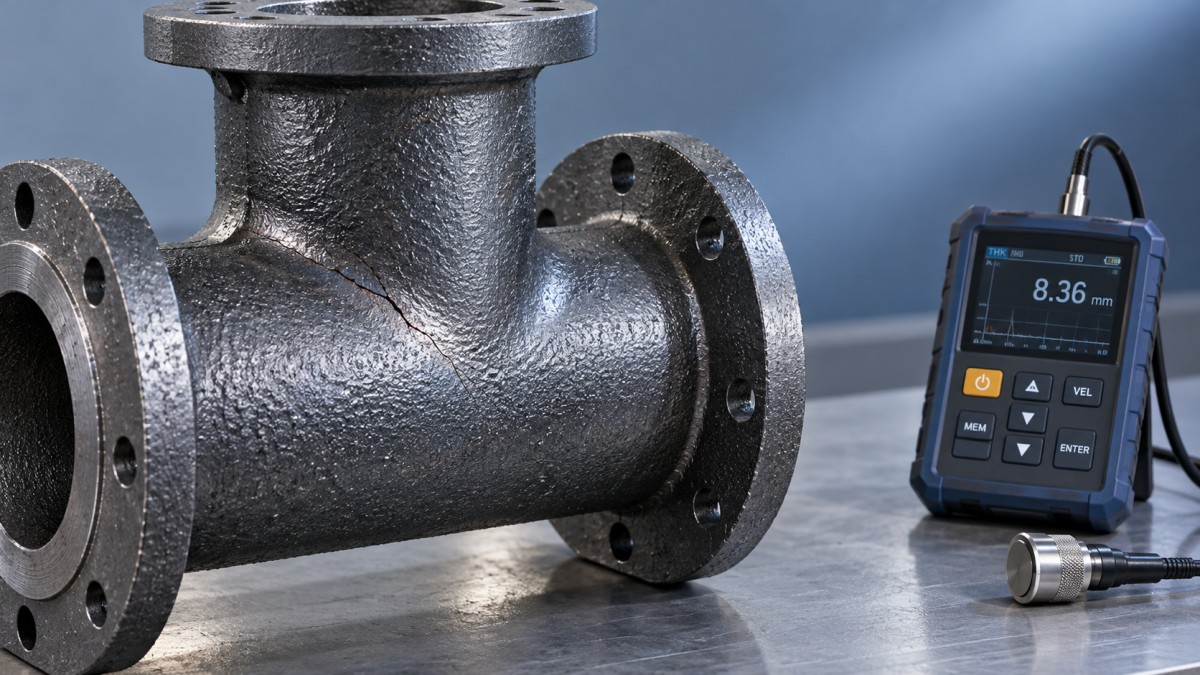
Las indicaciones lineales requieren especial atención alrededor de los enchufes, las transiciones de brida, las uniones de ramales y los cambios de espesor de sección. Una grieta puede ser difícil de distinguir de una marca de molde o un arañazo de esmerilado, por lo que se debe limpiar la zona sin eliminar indicios y aplicar un método de examen adecuado.
El ensayo por partículas magnéticas es útil para detectar discontinuidades superficiales y subsuperficiales en fundición dúctil ferromagnética. El ensayo por líquidos penetrantes puede revelar indicaciones abiertas a la superficie cuando su estado permite una interpretación fiable. Ninguno de estos métodos, por sí solo, permite determinar la extensión interna completa de un defecto.
No esmerile una grieta sospechosa hasta que desaparezca visualmente y luego acepte la pieza de fundición. La eliminación debe estar permitida, debe demostrarse que la discontinuidad se ha eliminado y la sección restante debe seguir cumpliendo todos los requisitos. La soldadura o el relleno no son alternativas automáticas al rechazo.
La porosidad y la contracción requieren una evaluación según su ubicación
Un poro superficial pequeño y aislado no es lo mismo que un grupo conectado que se extiende a través de una pared sometida a presión. Registre su ubicación, dimensiones visibles, distribución y relación con la sección mínima requerida. Si no se puede determinar la profundidad o la conectividad, será necesaria una evaluación adicional antes de aceptar la pieza.
En un accesorio de ramal, como unaT derivada de descarga de lodos, la transición entre el ramal y el cuerpo requiere una inspección específica, ya que la geometría y los cambios de sección pueden influir tanto en la integridad de la fundición como en las tensiones locales. El nombre del producto por sí solo no demuestra su idoneidad: la presión nominal, las dimensiones, los requisitos del material y los ensayos especificados deben corresponder a la instalación prevista.
Los ensayos de presión pueden detectar fugas en las condiciones de prueba prescritas. No demuestran que todas las discontinuidades internas sean inocuas ni que se hayan alcanzado las propiedades mecánicas requeridas.
Cuándo la apariencia superficial se convierte en un problema funcional
La textura de fundición en bruto, una ligera desalineación del molde y las rebabas que puedan eliminarse pueden ser aceptables si los requisitos aplicables lo permiten y no afectan al servicio. La cuestión de la inspección no es simplemente si una superficie parece irregular, sino qué consecuencias tiene esa irregularidad.
- En el asiento de una junta: un reborde, una cavidad o un borde dañado puede interrumpir el contacto con la junta o dañar el anillo de estanqueidad durante el montaje.
- En una brida: una deformación, un estado superficial inadecuado o un taladrado incorrecto pueden impedir la alineación adecuada y la compresión de la junta.
- En la pared sometida a presión: un desbarbado o esmerilado excesivo puede reducir el espesor por debajo del mínimo permitido.
- Debajo del revestimiento o recubrimiento: el metal suelto, la contaminación o una cavidad sin resolver pueden perjudicar la adherencia u ocultar un defecto del sustrato.
Inspeccione las superficies críticas del sustrato en la etapa de fabricación adecuada. Los recubrimientos y los revestimientos de mortero de cemento son sistemas de protección, no sustitutos de un metal íntegro. Del mismo modo, los daños en el revestimiento deben evaluarse según los requisitos aplicables al mismo, en lugar de clasificarse automáticamente como un fallo estructural de fundición.
Las dimensiones y las propiedades del material pueden ser motivo de rechazo incluso si la pieza de fundición parece impecable
Una tubería de aspecto impecable puede seguir sin cumplir los requisitos. Compruebe el espesor de pared mediante el método de medición y en los puntos de muestreo especificados; un promedio satisfactorio no debe ocultar un espesor local insuficiente cuando se apliquen límites locales. Las dimensiones del enchufe, el diámetro del extremo liso, la ovalidad, la alineación de las bridas y la orientación de los ramales también afectan a la instalación y al rendimiento de las uniones.
Los resultados de los ensayos mecánicos requieren la misma rigurosidad. La resistencia a la tracción, el alargamiento y otras características especificadas deben cumplir los criterios de aceptación aplicables. Cuando se requiera un examen metalográfico, evalúe la forma del grafito y la matriz según los requisitos establecidos, no según un criterio visual improvisado.
El contexto de producción también es relevante. Shanxi Datong Foundry Co., Ltd. combina la fundición y la colada con la fabricación de tuberías, accesorios y anillos de estanqueidad de caucho de fundición dúctil. En un fabricante integrado, los registros de inspección deben vincular el control de materiales, los resultados de fundición, las dimensiones y las comprobaciones relacionadas con las uniones. Fabricar componentes complementarios en una misma planta no elimina la necesidad de verificar cada interfaz especificada.
Una decisión justificable de retención, reparación o rechazo
Cuando un inspector detecta una indicación dudosa, la prioridad inmediata es preservar la trazabilidad y evitar una liberación no prevista. Una secuencia útil para determinar la disposición es:
- Identificar y aislar. Registre la identificación del componente, la referencia de colada o lote cuando esté disponible, la ubicación del defecto, fotografías y las mediciones pertinentes.
- Definir el requisito. Cite la cláusula de la norma aplicable, la tolerancia del plano o el requisito de compra, en lugar de limitarse a indicar «fundición deficiente».
- Caracterizar el hallazgo. Recurra a personal cualificado y a métodos adecuados de examen visual, dimensional o no destructivo. La estructura de la fundición dúctil y la geometría del componente pueden complicar la interpretación ultrasónica, por lo que los procedimientos deben ser adecuados para la aplicación.
- Autorizar la disposición. Acepte únicamente cuando existan pruebas de conformidad. Realice reparaciones solo cuando estén permitidas, siguiendo instrucciones aprobadas y con la autorización del comprador cuando sea necesaria.
- Verificar antes de la liberación. Vuelva a inspeccionar las zonas reparadas y repita los ensayos pertinentes según se requiera. Conserve los registros que respalden la decisión final.
Si varios componentes presentan defectos similares, amplíe la investigación al grupo de producción potencialmente afectado. Un accesorio defectuoso no condena automáticamente todo un lote, pero tampoco deben tratarse indicaciones repetidas como incidentes cosméticos sin relación entre sí.
La decisión de liberación debe resistir más que un ensayo de presión
Rechace los productos de fundición metálica cuando se confirme que los defectos incumplen los requisitos aplicables de resistencia estructural, dimensiones, estanqueidad, material o ensayo. Retenga los hallazgos dudosos hasta determinar su alcance y los criterios de aceptación correspondientes. Acepte las imperfecciones menores únicamente cuando las pruebas demuestren que se encuentran dentro de los límites aplicables.
Para los equipos de calidad y seguridad, la decisión más sólida es una decisión documentada: qué se encontró, dónde se encontró, qué requisito se aplica y cómo se demostró la conformidad. Este enfoque evita desechar piezas innecesariamente sin permitir que una superficie atractiva —o un único ensayo satisfactorio— oculte un defecto importante.
Navegación
Envíenos un mensaje

Servicio de primera calidad y equipo profesional de posventa.
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.