Pruebas de presión de válvulas de bola antes de la puesta en marcha: controles clave de calidad
Una válvula de bola que parece estar en buen estado durante la instalación puede fallar durante la puesta en servicio porque las pruebas de presión exponen condiciones que la manipulación normal no revela: discontinuidades de fundición, anillos de asiento dañados, montaje incorrecto, desalineación de bridas, fugas en el vástago o una configuración de prueba que carga la válvula de una forma no prevista. El control esencial no consiste simplemente en alcanzar una presión especificada. Consiste en demostrar que el cuerpo de la válvula, el límite de presión, el mecanismo de cierre y las conexiones instaladas funcionan según lo exigido por la norma de válvulas aplicable y el procedimiento de prueba del sistema de tuberías.
Los criterios de aceptación deben establecerse antes de iniciar la prueba. API 598 e ISO 5208 se citan habitualmente para la inspección y las pruebas de presión de válvulas, mientras que ASME B16.34 puede regir los requisitos de diseño de presión-temperatura para muchas válvulas de acero. La especificación aplicable del proyecto, el código de tuberías, la hoja de datos de la válvula y las instrucciones del fabricante determinan el medio de prueba, la presión, el periodo de mantenimiento, la tasa de fuga permitida y la secuencia de prueba reales. Estos documentos deben conciliarse en lugar de tratarse como intercambiables: un requisito de prueba de carcasa no es lo mismo que un requisito de fuga de asiento, y una prueba de aceptación en fábrica no valida automáticamente una válvula instalada ni sus uniones de campo.
Diferencie la integridad del límite de presión del rendimiento de cierre
Una prueba de puesta en servicio debe distinguir entre dos funciones diferentes. La prueba de carcasa o cuerpo verifica la integridad de la envolvente que retiene la presión: fundición o forja del cuerpo, conexiones de extremo, áreas de sellado de tapa o vástago y uniones montadas. La prueba de asiento verifica si la válvula de bola cerrada puede aislar la presión a través de sus asientos. Combinar estas funciones en una sola prueba no documentada suele hacer que la fuente de la falla no quede clara.
Para una prueba de carcasa, la válvula generalmente se coloca en la posición requerida por el procedimiento aprobado, se llena completamente cuando se utiliza agua y se presuriza de manera controlada. Los inspectores deben examinar la superficie del cuerpo, los cuellos de las bridas, los extremos roscados o soldados, el área del empaquetamiento del vástago, las uniones del cuerpo, los tapones de drenaje o venteo y cualquier accesorio de alivio de cavidad. La exudación visible, las gotas, la caída de presión no atribuible a la estabilización de temperatura o la deformación requieren investigación. Aplicar sellador para ocultar un defecto no es una acción correctiva; la causa debe identificarse, documentarse y evaluarse conforme a la norma de aceptación pertinente.
La prueba de asiento requiere que la válvula esté completamente cerrada y que se aplique presión al lado especificado del cierre. Una válvula de bola flotante convencional puede tener una dirección de presión preferente para una carga óptima del asiento, mientras que los diseños con muñón y de doble bloqueo y purga tienen disposiciones internas de sellado diferentes. La capacidad bidireccional nunca debe suponerse por la apariencia exterior de una válvula de bola. El marcado de la válvula, la hoja de datos y la flecha de instalación, cuando se proporcionen, deben controlar la dirección de prueba.
La configuración de prueba puede generar fallas falsas u ocultar fallas reales
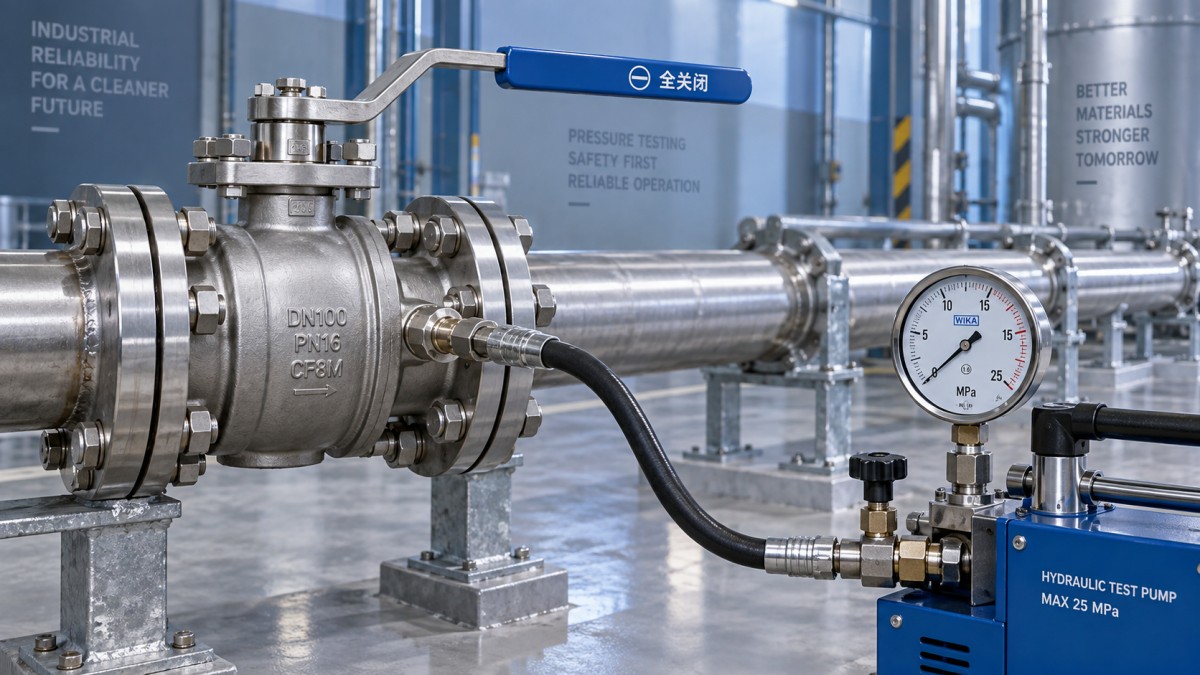
Muchas fallas aparentes de válvulas se originan en la configuración de prueba. Las bridas ciegas, los tramos temporales, los colectores de prueba, las mangueras, los manómetros y los dispositivos de aislamiento deben estar clasificados para la presión de prueba prevista. Una conexión temporal con fugas puede confundirse con una fuga de asiento; por el contrario, una segunda válvula de aislamiento dejada cerrada puede impedir que la presión llegue a la válvula que se está examinando.
La posición de la válvula también es importante. Una válvula de bola no debe dejarse parcialmente abierta a menos que el procedimiento lo requiera específicamente. En una posición parcialmente abierta, el llenado o drenaje a alta velocidad puede dañar los asientos blandos, y la presión atrapada en la cavidad del cuerpo puede producir observaciones engañosas. Durante las pruebas hidrostáticas, debe purgarse el aire de la válvula y de la sección de prueba. El aire atrapado reduce la fiabilidad de la prueba y almacena significativamente más energía que el agua si falla un componente.
Las pruebas neumáticas requieren controles mucho más estrictos porque el gas comprimido libera rápidamente la energía almacenada. Deben utilizarse únicamente cuando una prueba hidrostática sea impracticable o esté prohibida por el servicio del sistema, los materiales, los requisitos de limpieza o el riesgo de congelación, y solo conforme a un procedimiento aprobado. Las zonas de exclusión, la presurización incremental, la instrumentación calibrada, los equipos temporales sujetos y un plan de emergencia documentado son controles fundamentales, no una formalidad administrativa.
Revise la válvula antes de presurizarla
Las pruebas de presión no pueden compensar una inspección de recepción o instalación incompleta. La identificación de la válvula debe coincidir con la lista de líneas y el isométrico de tuberías: tamaño nominal, clase de presión o clasificación PN, materiales del cuerpo y del trim, conexión de extremo, tipo de paso, método de accionamiento y designación de servicio. Una válvula de paso reducido puede ser técnicamente aceptable para aislamiento, pero puede afectar las operaciones de pigging, lavado, capacidad de flujo y cálculos de caída de presión. Estas son cuestiones de diseño que deben resolverse antes de la prueba, no después de que la línea entre en servicio.
Inspeccione la bola, los asientos y el paso donde sean accesibles. Los residuos de construcción, la escoria de soldadura, la pulverización excesiva de pintura, la arena, el material de empaquetamiento o las tapas protectoras dañadas pueden rayar un asiento blando durante la primera operación. La válvula debe accionarse a lo largo de todo su recorrido antes de la prueba, observando el par y el recorrido para detectar una resistencia anormal. Las palancas manuales deben estar firmes y correctamente indexadas. Los operadores de engranajes y los actuadores requieren verificación de los topes de apertura y cierre, la indicación local de posición, la posición de fallo cuando corresponda y cualquier enclavamiento o permiso asociado con el sistema.
El sellado del vástago merece especial atención. Una válvula puede superar una prueba de asiento cerrado y, sin embargo, tener fugas a través del empaquetamiento durante el accionamiento o después de la estabilización de presión. Verifique el ajuste del prensaestopas conforme a las instrucciones del fabricante; un apriete excesivo puede aumentar el par de operación y reducir la vida útil del empaquetamiento, mientras que una carga insuficiente puede permitir fugas en el vástago. Para válvulas equipadas con empaquetamiento de control de emisiones o construcción especial resistente al fuego, los requisitos pertinentes de certificación y montaje deben permanecer trazables en el registro de calidad.
Las uniones de brida instaladas necesitan su propia lógica de inspección
En sistemas de tuberías de hierro dúctil, la válvula de bola se conecta con frecuencia mediante adaptadores de brida, uniones restringidas o accesorios bridados, en lugar de soldarse directamente a una línea de acero. Esto hace que el control de la interfaz sea tan importante como la inspección de la válvula. Confirme la compatibilidad de las caras de brida, el tipo y las dimensiones de la junta, el grado de los pernos, la longitud de los pernos, el uso de arandelas cuando se especifique y la secuencia de apriete. Una carga desigual de los pernos o una junta seleccionada para un perfil de cara incorrecto puede producir fugas que se atribuyen erróneamente al cuerpo de la válvula.
La alineación de las tuberías debe verificarse antes del empernado final. No debe utilizarse una válvula para llevar extremos de tubería desalineados a su posición. Las tuberías, accesorios y válvulas de hierro dúctil tienen diferentes geometrías, masas y necesidades de soporte; las cargas de flexión externas transferidas a través de una válvula de bola bridada pueden deformar la unión o afectar el par de operación. Deben instalarse soportes adecuados antes de la prueba, especialmente alrededor de válvulas pesadas accionadas y cámaras de válvulas donde el movimiento de tuberías sin soporte puede cargar el conjunto.
Las pruebas de presión tampoco demuestran la resistencia a todos los transitorios operativos. El golpe de ariete, los ciclos de arranque y parada de bombas, el cierre rápido de válvulas y el comportamiento de liberación de aire pueden crear condiciones de presión de corta duración diferentes de una prueba estática. Cuando el servicio implique ciclos frecuentes o exposición a sobrepresiones, verifique que la clasificación de presión de la válvula, el material del asiento, el tiempo de cierre del actuador y el análisis de sobrepresiones del sistema sean compatibles con la operación prevista.
El control de instrumentos y los registros de prueba determinan si el resultado es defendible
El resultado de una prueba solo es significativo si la lectura de presión es fiable. Los manómetros o transmisores deben tener un estado de calibración vigente, un rango de medición adecuado y resolución suficiente para identificar cambios de presión significativos. Un manómetro con un rango de escala completa excesivamente alto puede ocultar una pérdida pequeña pero relevante; uno operado cerca de su límite es vulnerable a daños y a una baja precisión. Debe haber al menos una indicación legible disponible en el punto de prueba, y el procedimiento puede requerir instrumentos adicionales en secciones remotas o elevadas para considerar la carga hidrostática.
Antes de declarar una pérdida de presión, permita la estabilización. Los cambios de temperatura del agua, la expansión elástica de las mangueras, el asentamiento de juntas y la eliminación de aire residual pueden modificar la lectura sin indicar una fuga. El registro de inspección debe incluir la etiqueta de la válvula, el fabricante y el modelo cuando estén disponibles, el tamaño y la clasificación, el medio de prueba, la presión de prueba, las horas de inicio y finalización, las condiciones ambientales si son pertinentes, los identificadores de los instrumentos, la posición de la válvula, la dirección de prueba aplicada, las fugas observadas y la disposición.
Cuando una válvula de bola forme parte de una disposición automatizada de control de presión, el límite de prueba debe definirse cuidadosamente. Una válvula de control hidráulico adyacente, una válvula de alivio, un bypass o un circuito piloto pueden alterar la distribución de presión o desviar involuntariamente la válvula de aislamiento que se está evaluando. El aislamiento temporal debe preservar la protección de seguridad cuando sea necesario y solo debe retirarse conforme a procedimientos controlados de restablecimiento.
Errores comunes de aceptación
- Considerar que la ausencia de fugas externas visibles equivale a una aprobación completa. Una válvula puede estar externamente seca mientras permite una fuga inaceptable a través de los asientos cerrados.
- Probar solo una dirección de flujo. Esto puede no detectar un problema de asiento direccional o una orientación de instalación incorrecta.
- Utilizar la presión de prueba del sistema sin confirmar los límites de la válvula. Deben verificarse la clasificación de presión-temperatura aplicable y la base de prueba aprobada para la válvula instalada y su componente conectado más débil.
- Dejar aire en una sección de prueba hidrostática. El resultado se vuelve menos fiable y aumenta el riesgo por energía almacenada.
- Omitir las comprobaciones funcionales posteriores a la prueba. Una válvula puede sellar durante la prueba pero bloquearse después de liberar la presión, especialmente cuando el ajuste del empaquetamiento, la tensión de la brida o los topes del actuador son incorrectos.
Después de la despresurización, drene y ventile la sección de prueba de forma segura, inspeccione nuevamente para detectar fugas retardadas y accione la válvula de bola para confirmar un funcionamiento suave. Cualquier cavidad sensible al agua, carcasa de actuador o conexión de instrumento debe restablecerse a su condición de servicio. La liberación para la puesta en servicio debe depender de evidencia trazable de que se han superado las comprobaciones especificadas de carcasa, asiento, operación e instalación, no de una sola lectura de presión ni de una inspección visual informal.
Navegación
Envíenos un mensaje

Servicio de primera calidad y equipo profesional de posventa.
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.