Cómo preparar el extremo cortado de una tubería de hierro dúctil K9 para montar la junta
Un extremo cortado de una tubería de hierro dúctil K9 está listo para el montaje de la unión solo cuando su diámetro es adecuado para esta, el corte es perpendicular al eje, el borde tiene el perfil requerido y la superficie de sellado está limpia y en buen estado. Eliminar las rebabas más visibles es solo una parte del trabajo. Un borde afilado puede dañar el anillo de sellado de goma, mientras que un extremo demasiado grande u ovalado puede impedir una inserción correcta incluso después de un rectificado cuidadoso.
Antes de cortar, determine qué unión recibirá el nuevo extremo. Una unión estándar de enchufe, una unión mecánica y una conexión restringida pueden requerir preparaciones distintas. La designación K9 describe la clase de espesor de pared de la tubería; no especifica un chaflán, una profundidad de inserción ni una disposición de restricción universales.
Compruebe si la ubicación de corte propuesta puede formar un extremo macho adecuado
Un extremo macho de fábrica está diseñado para encajar en su enchufe correspondiente. Cortar más adelante a lo largo del cuerpo de la tubería crea un nuevo extremo macho, pero esa sección debe cumplir igualmente los límites de diámetro exterior y ovalidad de la unión. No dé por sentado que cualquier punto de cualquier tubería es adecuado para cortar.
Utilice la designación de corte del proveedor de la tubería y las dimensiones de la unión para seleccionar la ubicación. Cuando se requieran comprobaciones dimensionales, mida alrededor del corte propuesto y en varias direcciones. Una medición de la circunferencia ayuda a evaluar el diámetro, pero por sí sola no permite detectar la ovalidad. La sección que se introduce en el enchufe debe mantenerse dentro de las tolerancias a lo largo de toda la longitud de acoplamiento requerida.
Inspeccione esta zona para detectar abolladuras, marcas profundas, irregularidades de fundición y daños en el revestimiento. No es aceptable rectificar un cuerpo de tubería sobredimensionado hasta que entre en el enchufe como método de corrección en obra: esto puede reducir el espesor de pared y crear una superficie de sellado irregular.
En una unión restringida, determine cómo se acopla el sistema de restricción a la tubería antes de continuar. Algunos diseños requieren una característica especial en el extremo macho, un componente de bloqueo o una preparación en obra aprobada. Un extremo cortado liso con un chaflán no sustituye automáticamente a un extremo macho restringido de fábrica.
Realice un corte perpendicular sin dañar la tubería ni el revestimiento
Apoye y fije tanto la tubería que se conservará como el tramo cortado para evitar que rueden, caigan o aprisionen la herramienta de corte. Si se trata de una tubería existente, aíslela, despresurícela y drénela antes de comenzar el trabajo. Mantenga despejada la zona de corte y utilice protección adecuada contra partículas proyectadas, ruido y polvo procedente de la tubería, el recubrimiento y el revestimiento.
Marque el corte alrededor de toda la circunferencia con una cinta para tuberías o una guía de marcado adecuada. Una línea trazada únicamente sobre la superficie superior visible puede dar lugar a un corte inclinado. Utilice equipos de corte adecuados para el hierro dúctil y siga sus instrucciones de funcionamiento; el calentamiento improvisado o el corte con llama sin control pueden dañar el material circundante y las capas protectoras.
Al finalizar el corte, sostenga el tramo cortado en lugar de romper la sección restante. Romperla puede rasgar el borde o astillar el revestimiento interior. Retire los residuos sueltos y, a continuación, compruebe que la cara del extremo sea perpendicular al eje de la tubería. Un corte irregular puede hacer que la marca de inserción resulte engañosa y dejar un lado del extremo más cerca del límite interior del enchufe que el otro.
Elimine las rebabas y forme el perfil de entrada adecuado
Desbarbar y biselar cumplen funciones distintas. El desbarbado elimina los fragmentos afilados que quedan tras el corte. El biselado forma la entrada que permite que el extremo macho pase por la junta sin cortarla, arrastrarla ni desplazarla.
Elimine las rebabas del borde exterior y del metal expuesto en el interior. Trabaje con cuidado alrededor del revestimiento interior de mortero de cemento o de otro tipo: el revestimiento suelto debe tratarse, pero no se debe rectificar el revestimiento en buen estado solo para que el borde interior tenga un aspecto uniforme.
En una unión de enchufe, forme el chaflán exterior con el perfil especificado para ese diámetro de tubería y diseño de enchufe. No existe un único ángulo o longitud de bisel adecuado para todas las uniones de tuberías K9. Utilice el plano de preparación de la unión o la plantilla de perfil designada. Un extremo macho de fábrica intacto del mismo sistema de tubería y unión puede servir como referencia visual.
Trabaje de manera uniforme alrededor de la circunferencia. La entrada terminada debe presentar una transición suave hacia el cuerpo de la tubería, sin puntas afiladas, escalones ni zonas planas aisladas. Evite extender el rectificado a la superficie cilíndrica donde sella la junta. Un bisel demasiado largo o profundo puede eliminar material necesario para un acoplamiento correcto.
Las uniones mecánicas y los acoplamientos pueden requerir un tratamiento distinto del borde. Aplique la preparación especificada en lugar de copiar automáticamente el chaflán de un extremo macho para unión de enchufe.
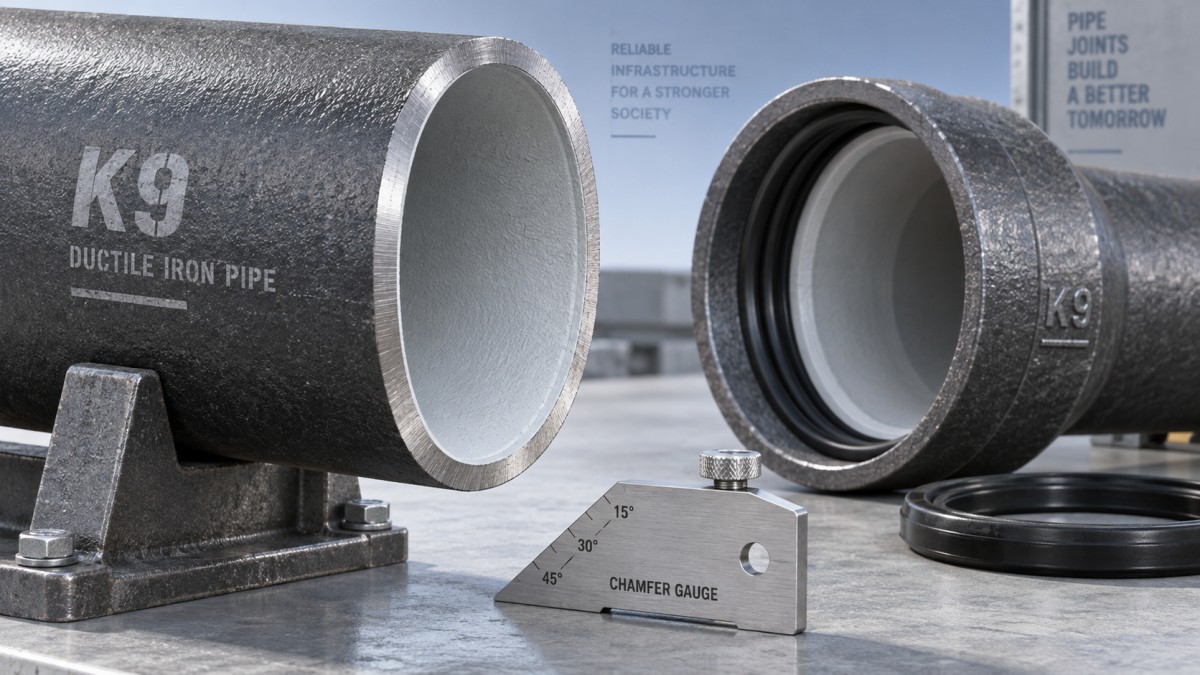
Compruebe toda la circunferencia con buena iluminación. Un chaflán que parece correcto desde arriba aún puede tener una sección afilada en la parte inferior. Utilice un medio de inspección adecuado en lugar de pasar los dedos desnudos por el metal recién cortado.
Repare las superficies expuestas antes de introducirlas en la unión
El corte y el rectificado dejan el metal expuesto y pueden dañar el recubrimiento exterior o el revestimiento interior adyacentes. Elimine las virutas, las partículas abrasivas, el polvo y el recubrimiento suelto antes de evaluar la zona que se reparará. La contaminación que quede en el extremo macho puede entrar en la zona de contacto de la junta durante la inserción.
Repare el metal expuesto y el recubrimiento dañado con el sistema especificado para la tubería y el fluido transportado. Las reparaciones del revestimiento interior requieren materiales compatibles y bordes firmes alrededor de la zona dañada. El revestimiento suelto, agrietado o desprendido debe repararse antes del montaje; introducir el extremo en el enchufe no lo estabiliza.
Mantenga lisa la superficie reparada, especialmente en la zona de contacto de la junta con la tubería. Los rebordes gruesos de recubrimiento, los chorreos o los bultos pueden interferir con el sellado o aumentar la resistencia a la inserción. Deje que los materiales de reparación alcancen el estado requerido para el montaje antes de aplicar lubricante o introducir la tubería en el enchufe.
Si la instalación utilizaTubería de hierro dúctil preaislada (tubería térmica), el corte también afecta al aislamiento y a la capa protectora exterior. Determine la longitud necesaria del tubo portador expuesto y la disposición de cierre de la unión antes de cortar. La preparación del extremo de hierro dúctil y la reposición del aislamiento son tareas distintas, y ambas deben ser adecuadas para la conexión.
Restablezca la marca de inserción y prepare el enchufe correspondiente
La marca de inserción original deja de ser válida después de acortar la tubería. Mida desde el extremo recién preparado y marque la posición de inserción especificada para la unión. Haga que la marca sea visible durante el montaje para que permita detectar una inserción irregular o un desplazamiento después de la alineación.
No utilice el fondo del enchufe como tope de profundidad improvisado. La posición de montaje prevista puede incluir espacio libre para el movimiento o tener en cuenta la geometría de la unión. Empujar hasta que la tubería no pueda avanzar más puede sobrepasar esa posición.
Limpie el enchufe y el asiento de la junta; después, compruebe que el anillo de sellado no tenga cortes, deformaciones ni partículas incrustadas, y que esté correctamente asentado. Utilice la junta y el lubricante especificados para la unión y el servicio. Aplique lubricante a las superficies indicadas en las instrucciones de montaje; un exceso de lubricante no compensa un diámetro inadecuado ni un chaflán rugoso.
Alinee la tubería y el enchufe antes de la inserción. Cuando la unión permita una deflexión angular, móntela en la posición alineada especificada antes de aplicar dicha deflexión. Forzar el extremo cortado en un enchufe desalineado puede ejercer carga sobre un lado de la junta y ocultar un defecto de preparación.
Si la inserción resulta difícil, deténgase e inspeccione
Es normal cierta resistencia cuando el extremo macho entra en contacto con la junta, pero un tope repentino, una entrada desigual o una fuerza inesperadamente elevada requieren una investigación. Aumentar la fuerza de inmediato puede convertir un problema de preparación corregible en un anillo de sellado dañado.
- El extremo se engancha al primer contacto: compruebe la alineación, el chaflán en toda su circunferencia y el asiento de la junta.
- La resistencia aumenta a medida que entra el cuerpo de la tubería: compruebe el diámetro exterior, la ovalidad, la acumulación de recubrimiento y la lubricación.
- La marca de inserción se aproxima de forma desigual: compruebe la alineación de la tubería, la perpendicularidad del corte y la posición de la herramienta de montaje.
- La junta se desplaza o parece asomar por la boca del enchufe: retire la tubería e inspeccione el anillo antes de volver a montarla.
Después de retirar la tubería, inspeccione la junta para detectar daños y sustitúyala si es necesario. Corrija la causa antes de intentarlo de nuevo. Una fuerza de tracción adicional no soluciona un extremo sobredimensionado, un borde afilado ni un anillo desplazado.
Antes de retirar el equipo de montaje, compruebe la posición de inserción alrededor de la tubería y complete todos los componentes de restricción requeridos por la conexión. Si el proyecto lo requiere, registre la preparación y las reparaciones del extremo cortado. La tubería instalada debe someterse a las inspecciones y pruebas de presión especificadas: que una unión se deslice sin dificultad indica que ha superado una comprobación de montaje, pero el rendimiento del sellado debe evaluarse como parte del sistema instalado.
Navegación
Envíenos un mensaje

Servicio de primera calidad y equipo profesional de posventa.
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.