Cómo verificar las tolerancias del espesor de pared de una tubería de hierro dúctil K9
Para verificar las tolerancias del espesor de pared de una tubería de hierro dúctil K9, determine el espesor nominal especificado y la desviación negativa permitida para el diámetro nominal de la tubería; a continuación, compare las mediciones verificadas del espesor metálico con el límite de aceptación resultante. La marca K9 por sí sola no establece ese límite, y una sola lectura satisfactoria no representa toda la tubería.
La inspección debe relacionar tres elementos: la especificación de compra, los requisitos dimensionales del fabricante y las mediciones obtenidas mediante un método adecuado. Mantener clara esa relación evita dos errores comunes: rechazar variaciones de fabricación aceptables y aceptar una pared localmente delgada porque el espesor promedio parece satisfactorio.
Establezca el límite de aceptación antes de medir
K9 es una designación de clase de espesor de pared, no una indicación de que todas las tuberías tengan una pared de nueve milímetros. El espesor nominal depende del diámetro nominal y de las reglas dimensionales de la especificación aplicable. La desviación de fabricación permitida es un requisito independiente.
Comience por la orden de compra, la especificación técnica aprobada y la documentación de inspección del fabricante. Identifique la norma aplicable y su edición, el diámetro nominal, la clase de espesor y cualquier requisito dimensional específico del proyecto. Distintas especificaciones pueden utilizar sistemas de clasificación diferentes; por ello, una designación de clase de presión no debe considerarse intercambiable con K9 sin una justificación técnica aprobada.
La hoja de inspección debe incluir:
- La identificación de la tubería y su relación con el lote de entrega o los registros de fabricación.
- El diámetro nominal especificado y la designación K9.
- El espesor nominal de la pared metálica establecido en los requisitos dimensionales aplicables.
- La desviación negativa permitida y cualquier límite superior especificado.
- El método de medición, los requisitos de muestreo y la regla de decisión de aceptación.
Cuando la especificación define un espesor nominal y una tolerancia negativa, el cálculo básico es:
Espesor metálico mínimo permitido = espesor nominal especificado − tolerancia negativa permitida.
Aplique la tolerancia exactamente como está indicada. No sustituya una tolerancia dimensional por un porcentaje supuesto ni aplique un requisito para el cuerpo de la tubería a una campana u otra sección de forma especial. Si la especificación define la aceptación de otra manera, utilice esa definición en lugar de forzarla a encajar en este cálculo.
El valor nominal no es automáticamente el umbral de rechazo. Asimismo, una desviación negativa permitida no autoriza a aplicar deducciones adicionales por incertidumbre de medición, estado de la superficie o variaciones de fundición presuntas.
Mida la pared de hierro, excluyendo el revestimiento y el recubrimiento
El espesor de pared que se verifica corresponde al hierro dúctil. El revestimiento de mortero de cemento y los recubrimientos protectores externos tienen funciones distintas y no deben contabilizarse como espesor de metal estructural.
La medición mecánica directa puede resultar útil cuando ambas superficies metálicas son accesibles, por ejemplo, en un extremo expuesto aprobado o en una sección de referencia preparada. Utilice un instrumento con contactos adecuados para superficies curvas. Una lectura que incluya el revestimiento, el recubrimiento, rebabas o un borde irregular no representará correctamente la pared metálica.
Las mediciones en los extremos también tienen una limitación de cobertura: describen el extremo accesible, no todo el cuerpo de la tubería. Pueden servir de apoyo a una verificación ultrasónica, pero no permiten establecer el espesor de toda la tubería.
La medición ultrasónica del espesor es práctica para comprobar varios puntos del cuerpo de la tubería desde el exterior. Sin embargo, el hierro dúctil requiere prestar atención a la respuesta del material. Su estructura de grafito puede dispersar y atenuar los ultrasonidos, y la textura de fundición puede dificultar un acoplamiento uniforme. Seleccione una sonda y una configuración del instrumento que proporcionen una respuesta clara y repetible de la pared posterior en la tubería inspeccionada.
No confíe en un ajuste genérico de velocidad para acero. Valide la configuración con hierro dúctil representativo cuyo espesor se haya determinado de manera independiente, preferiblemente en un intervalo que abarque las mediciones previstas. La referencia debe reflejar razonablemente las condiciones del material y de la superficie inspeccionados.
Obtenga lecturas ultrasónicas repetibles
Compruebe el estado de calibración del instrumento y verifique toda la configuración de medición antes de la inspección. Un certificado de calibración vigente no demuestra por sí solo que la sonda seleccionada, la velocidad del sonido y la preparación de la superficie produzcan lecturas correctas en este material.
Prepare cada punto lo suficiente para obtener un acoplamiento fiable. Los materiales sueltos y la contaminación pueden interferir con la señal. Cuando el procedimiento requiera retirar localmente el recubrimiento, controle esa tarea y restablezca después el sistema de protección. La medición a través de un recubrimiento solo es aceptable si se ha validado que la técnica seleccionada excluye su contribución.
Utilice un acoplante adecuado y mantenga un contacto estable de la sonda. Repita las lecturas en el mismo punto y desplace ligeramente la sonda para evaluar la consistencia. Los grandes cambios causados por pequeños movimientos deben investigarse antes de utilizar el valor mostrado como resultado de aceptación.
La ausencia de un eco estable de la pared posterior no demuestra que la pared sea delgada. Puede deberse a un acoplamiento deficiente, superficies rugosas, una selección inadecuada de la sonda o atenuación del material. Si está disponible, revise la forma de onda para confirmar que el instrumento está midiendo el eco previsto. Vuelva a comprobar la referencia durante la inspección y al finalizar para detectar desviaciones o cambios en la configuración.
Si la temperatura de la superficie de la tubería difiere considerablemente de las condiciones de referencia, tenga esto en cuenta mediante el procedimiento aprobado. La temperatura puede afectar tanto al funcionamiento del instrumento como a la velocidad del sonido utilizada para calcular el espesor.
Distribuya los puntos de inspección alrededor y a lo largo del cuerpo de la tubería
Un plan de medición eficaz comprueba las variaciones circunferenciales y longitudinales. Las lecturas limitadas a un solo lado o a un solo extremo pueden pasar por alto una zona más delgada en otra parte. Utilice la frecuencia de muestreo exigida por el contrato o el plan de inspección; distinga entre la cantidad de tuberías seleccionadas y el alcance de la inspección de cada tubería seleccionada.
En cada tubería seleccionada, establezca estaciones de medición a lo largo del cuerpo y tome lecturas en posiciones distribuidas alrededor de la circunferencia. Identifique las posiciones mediante una orientación uniforme y una distancia definida desde un extremo de referencia. Así será fácil volver a localizar una lectura baja y el representante del fabricante podrá examinar la misma zona.
Mantenga las mediciones del cuerpo alejadas de campanas, transiciones y otras geometrías, salvo que esos puntos tengan requisitos de inspección específicos. La curvatura y los cambios de sección pueden afectar tanto a la interpretación ultrasónica como al límite dimensional aplicable.
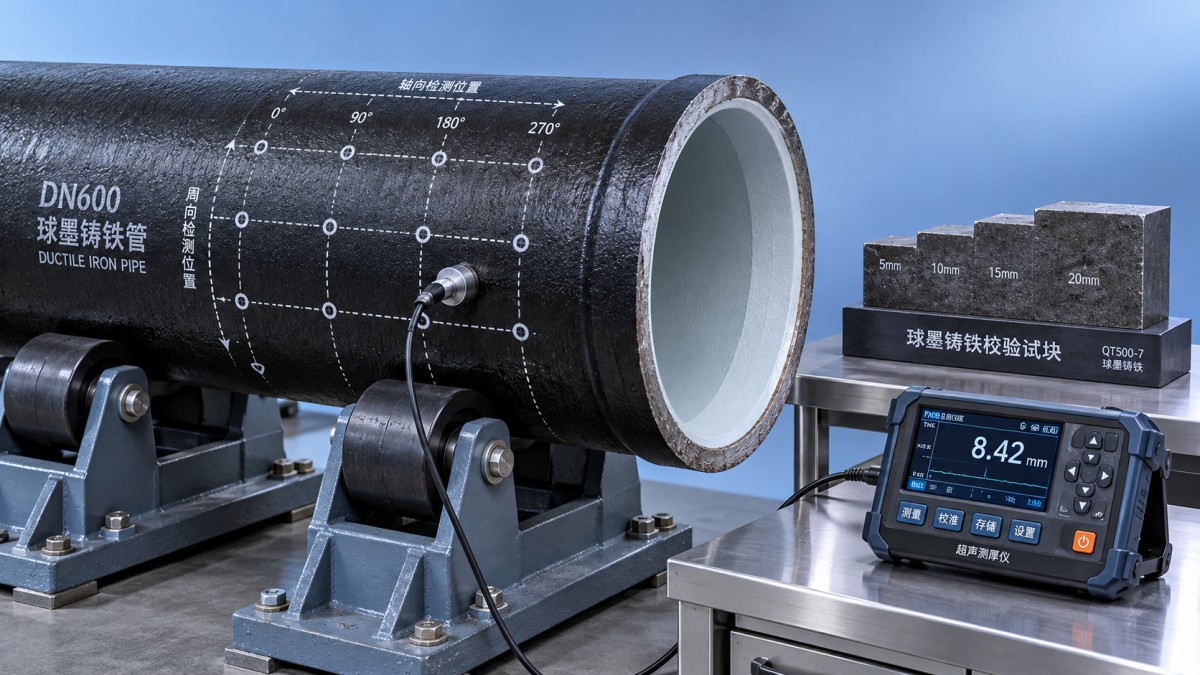
Incluya verificaciones específicas alrededor de irregularidades superficiales sospechosas, daños por manipulación o lecturas inesperadamente bajas. Estas verificaciones complementan la cobertura planificada. Cuando aparezca un valor bajo, mida de cerca los puntos adyacentes para determinar si se trata de un caso aislado o de una zona más amplia de pared delgada.
El acceso seguro es importante para la calidad de las mediciones. Asegure las tuberías para evitar que rueden, utilice soportes estables y cámbielas de posición mediante una manipulación controlada. Si el cuadrante inferior es inaccesible, ajuste la manipulación en lugar de dejar una zona sin cubrir y sin documentar.
Evalúe las lecturas bajas sin ocultarlas mediante promedios
Evalúe los resultados conforme a la regla de aceptación especificada para el producto. Cuando esa regla establezca un espesor mínimo local, las lecturas más altas obtenidas en otros puntos no compensan una lectura confirmada por debajo del límite. Un promedio puede describir la uniformidad de fabricación, pero no sustituye un requisito de espesor mínimo local.
Ante un resultado inesperadamente bajo, repita la medición después de comprobar el acoplamiento, la posición de la sonda, el estado de la superficie y los ajustes del instrumento. Siempre que sea viable, confírmelo con otra sonda adecuada o con un método independiente. Conserve la lectura original y los resultados posteriores para que la investigación sea trazable.
Los resultados próximos al límite requieren una regla de decisión acordada que tenga en cuenta la incertidumbre de medición. La resolución de la pantalla no equivale a la exactitud: aunque un medidor muestre varios decimales, su incertidumbre puede ser lo bastante grande como para influir en la decisión. No redondee al alza un valor límite para obtener un resultado conforme.
Registre por separado tres resultados: mediciones aceptadas, no conformidades confirmadas y puntos donde no se pudo obtener una medición válida. Una señal no válida no constituye un resultado conforme. Mantenga las tuberías afectadas fuera de servicio hasta que su situación se resuelva mediante el proceso de calidad establecido.
Mantenga la trazabilidad de la decisión de liberación
Registre las lecturas individuales y sus ubicaciones, los límites aplicables, la identificación del instrumento y la sonda, los resultados de verificación de la configuración, la preparación de la superficie y cualquier medición repetida. Vincule estos registros con la identificación de la tubería y la documentación de entrega. Las fotografías pueden ayudar a localizar las zonas investigadas, pero deben complementar el mapa de mediciones.
En las entregas de un fabricante integrado como Shanxi Datong Foundry Co., Ltd., que produce tuberías de hierro dúctil, accesorios y anillos de sellado de caucho, mantenga requisitos de aceptación independientes para cada tipo de componente. Un accesorio como unaT de descarga de lodos tiene una geometría distinta de la de un tramo recto de tubería; la inspección de su espesor debe seguir la especificación aplicable al accesorio y el plano aprobado.
Superar una inspección del espesor de pared respalda la aceptación dimensional. La autorización para la instalación también depende de las demás verificaciones exigidas, incluidas las condiciones de las juntas, la integridad del revestimiento y del recubrimiento, y los daños de entrega. Libere la tubería cuando las mediciones especificadas sean válidas, los resultados cumplan los criterios de aceptación y cualquier excepción tenga una resolución documentada.
Navegación
Envíenos un mensaje

Servicio de primera calidad y equipo profesional de posventa.
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.